- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
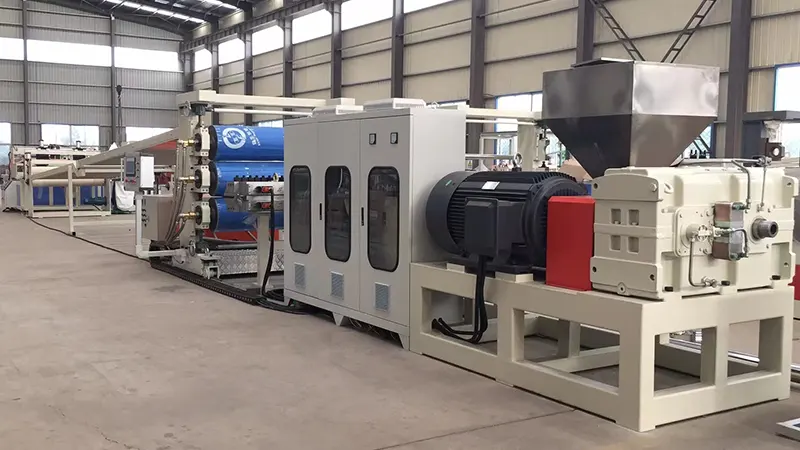
ПС линија за екструзију плоча: Уобичајени проблеми у производњи и практична решења за стабилан квалитет лимова
Линије за екструзију полистиренских (ПС) листовасе широко користе у индустрији прераде пластике, али у стварној производњи, свака фаза — од припреме сировина до намотавања — може представљати проблеме који утичу на квалитет и ефикасност. Овај чланак истражује уобичајене грешке, њихове основне узроке и практичне противмере засноване на искуству у раду на првој линији, помажући производним тимовима да брзо дијагностикују проблеме и ефикасно оптимизују процесе.
1. Припрема сировина: практична разматрања
Проблем 1: Сребрне пруге или мехурићи на површини листа
Ово је класичан знак прекомерне влаге. ПС је благо хигроскопан; чак и мале количине влаге ће испарити на температурама топљења, узрокујући сребрне трагове на површини или унутрашње мехуриће у готовом листу.
Решења:
-
Уверите се да систем за сушење исправно функционише. Препоручени услови сушења: 75–80°Ц 2–3 сата.
-
Приликом поновног покретања након искључивања, прочистите први део растопа како бисте спречили да материјал контаминиран влагом уђе у калуп.
-
У влажним сезонама продужите време сушења и редовно пратите садржај влаге. Циљани ниво влаге треба да буде испод 0,05%.
Проблем 2: Деградирана механичка својства услед прекомерне употребе поновног млевења
Коришћење обрезивања ивица и отпада је ефикасна мера уштеде, али поновно млевење пролази кроз термичку деградацију са сваким циклусом обраде, што доводи до цепања ланца. Ово резултира крхким лимовима са смањеном ударном чврстоћом.
Решења:
-
Одржавајте садржај поновног млевења између 15% и 25%, прилагођавајући се на основу захтева производа. За транспарентне листове високе чистоће, додатно смањите пропорцију или потпуно избегавајте поновно млевење.
-
Пре употребе добро осушите и очистите прашину како бисте спречили контаминацију.
-
Размислите о додавању модификатора удара како бисте надокнадили губитак жилавости узрокован поновним брушењем.
2. Одељак за екструзију: Уобичајени проблеми и прилагођавања
Проблем 3: Флуктуација излаза доводи до неуједначене дебљине лима
Ово је чест проблем у систему за екструзију, обично повезан са нестабилном брзином завртња, недоследним пуњењем или флуктуирајућим температурама бурета.
Кораци за решавање проблема:
-
Проверите да ли се у резервоару за напајање „премоштава“ (материјал виси и не тече доле). Уградите прекидач моста или пређите на принудно храњење ако је потребно.
-
Проверите подешавања температуре дуж цеви екструдера. Прегревање у зони напајања може изазвати превремено топљење и неправилан довод.
-
Инсталирајте пумпу за топљење између екструдера и калупа. Ефикасно изолује флуктуације притиска пуж-пулзирања, обезбеђујући константан улазни притисак матрице — ово је једна од најефикаснијих инвестиција за прецизност дебљине.
Проблем 4: Деградација топљења и жутило од превисоке температуре
ПС има релативно узак прозор за обраду. Изнад 240°Ц, термичка деградација постаје значајна, што се показује као пожутело топљење и смањена транспарентност.
Решења:
-
Подесите температуру бурета у постепеном градијенту од зоне напајања до зоне дозирања, уз максималну температуру која се одржава на 220–230°Ц.
-
Проверите брзину завртња—прекомерно смицање при високим обртајима ствара нежељену топлоту трења.
-
За застоје дуже од 15 минута, или снизите температуру бурета или прочистите растоп да бисте спречили да материјал залеђе и деградира.
3. Контрола калупа и календара: кључне тачке
Проблем 5: Значајна попречна варијација дебљине
Ово је обично резултат неправилног подешавања зазора у уснама или неравномерне дистрибуције температуре топљења по ширини матрице.
Решења:
-
Подесите празнине у уснама на основу циљане дебљине. Уобичајени принцип компензације је да се средиште постави нешто тањи од ивица да би се надокнадило скупљање ивица.
-
Проверите да ли све траке за загревање матрице раде уједначено. Неуједначене температуре матрице узрокују недоследне брзине протока талине.
-
За широке листове, инсталирајте статички миксер узводно од калупа да бисте побољшали уједначеност температуре топљења по ширини.
Проблем 6: Материјал се лепи за календасте ролне или трагове ролне на листу
Ови недостаци директно утичу на квалитет површине и неприхватљиви су за апликације провидних листова.
Упутства за решавање проблема:
-
Прегледајте површине ваљака календара да ли има огреботина, удубљења или остатака. Извршите рутинско полирање и чишћење помоћу наменских средстава за чишћење ролни.
-
Пажљиво контролишите температуру три ролне: обично горња ролна ради нешто топлија од средње ролне, док је доња најхладнија. Тачна подешавања зависе од дебљине листа и брзине линије.
-
Ако користите средство за одвајање или премаз против блокирања, обезбедите равномерно наношење. Прекомерна примена може изазвати замагљивање или смањење сјаја површине.
4. Фоам ПС лист: Специфични изазови
Проблем 7: Груба или неуједначена структура ћелије
За пенасте ПС плоче, финоћа и униформност ћелија су критични показатељи учинка. Грубе или неравне ћелије значајно смањују механичку чврстоћу и својства топлотне изолације.
Кључне контролне тачке:
-
Дисперзија нуклеирајућег агенса (талка) је најважнија. Користите ултра-фин талк (величина честица испод 5 μм) и обезбедите темељно мешање током фазе мешања.
-
Контрола температуре у секундарном екструдеру (фаза хлађења) је једини најкритичнији фактор за квалитет пене. Температурне флуктуације морају бити унутар ±1°Ц.
-
Проверите стабилност убризгавања средства за убризгавање; флуктуације притиска у систему за убризгавање директно утичу на расподелу величине ћелија.
Проблем 8: Прекомерно скупљање у пенастим листовима
Прекомерно скупљање доводи до неусаглашености димензија, посебно уочљивих током низводних операција термоформирања.
Решења:
-
Подесите брзину извлачења и однос надувавања (БУР). Правилни односи извлачења промовишу оријентацију ћелије, што смањује накнадно скупљање.
-
Мало повећајте дозу нуклеирајућег агенса — финије ћелијске структуре доприносе бољој стабилности димензија.
-
Држите умерену напетост намотаја. Прекомерна напетост може изазвати скупљање пузања док је лим под притиском на ролну.
5. Дневно одржавање и оптимизација производње
Контролна листа за рутинско одржавање:
-
Замените пакете екрана на основу пораста противпритиска, а не само када притисак постане критично висок. Успоставите фиксни распоред замене ради доследности.
-
Повремено повуците завртањ и проверите да ли је цев истрошена. Истрошени завртњи значајно смањују капацитет пластификације и квалитет излаза.
-
Ваљкасти лежајеви и погонски ланци су често занемарене тачке хабања. Редовно подмазујте и проверавајте паралелност котрљања.
Савети за енергетску ефикасност:
-
Ниже задате тачке температуре бурета где год то дозвољава квалитет пластификације. Свако смањење од 5°Ц може уштедети приближно 3-5% у потрошњи енергије.
-
Изолујте бурад екструдера да бисте смањили губитак топлоте у околину.
-
Брусите рубове ивица на мрежи где год је то могуће да бисте избегли поновно загревање охлађеног отпада.
Стабилан рад аЛинија за екструзију ПС листовазависи од прецизног праћења стања опреме и континуиране оптимизације процеса. У пракси, већина проблема са квалитетом не потиче од кварова опреме, већ од оперативних детаља и промена животне средине. Производни тимови се подстичу да воде детаљне евиденције параметара процеса, повезујући свако прилагођавање са резултујућим квалитетом производа. Временом, ово постаје највреднији референтни приручник за биљку – далеко кориснији од било ког општег упутства за употребу.